Conosci i 4 fattori che influenzano le proprietà meccaniche del tuo componente in zama?

Condividi l'articolo su:

In questo post vorrei parlarvi di 4 fattori che possono modificare le proprietà meccaniche dei tuoi componenti in zama.

Ci sono, infatti, alcuni aspetti che è importante conoscere prima di iniziare a lavorare le leghe di zinco, per evitare di ottenere un risultato differente da quello atteso.

La composizione chimica di un componente in lega di zinco è la principale responsabile delle sue caratteristiche meccaniche. 

Ma non è l’unico fattore determinante: ci sono delle piccole variabili che possono influenzare le proprietà del componente ottenuto con la pressofusione a camera calda. 

Tra queste, ad esempio, le condizioni di fusione, che a loro volta variano il tasso di raffreddamento.

Cosa significa in termini pratici?

Che si ottengono valori più alti di durezza e resistenza in tutte le situazioni in cui avviene un raffreddamento rapido.

Ciò vuol dire che le sezioni a parete più sottile, ad esempio, possono risultare più resistenti di quelle a parete più spessa.

Questa però è solo una delle molteplici sfumature che rischiano di modificare l’attività di un componente pressofuso in zama.

Pertanto, se si vuole realizzare un articolo in lega di zinco, bisogna essere in grado di valutare attentamente l’influenza di tutte le variabili, al fine di progettare un processo ottimizzato al massimo delle sue potenzialità.

Anche in questo caso, consiglio di rivolgersi ad uno specialista delle leghe di zinco, l’unica figura in grado di conoscere nel dettaglio tutte quante le dinamiche che regolano il comportamento dei pressofusi in zama.
(Se vuoi ulteriori informazioni sul perché dovresti scegliere uno specialista della zama clicca qui).

Nel frattempo, ho pensato che possa esserti utile avere un’infarinatura generale su come si vanno a modificare alcune caratteristiche dei pressofusi a camera calda di zama. 

Lo scopo di questo post è, pertanto, quello di offrirti solo uno spunto dal quale partire, affinché tu possa collaborare con consapevolezza nella fase di co-design, affianco al tuo produttore specializzato.

Hai un progetto che vorresti realizzare e sei alla ricerca di un collaboratore che riesca a dar vita alle tue idee senza stravolgerle? Noi siamo gli esperti del co-design!

Se vuoi saperne di più chiamami ora 0121 342.599 o compila il modulo

Le 4 variabili che influenzano le proprietà meccaniche del tuo componente in zama.

  • Tipo di lega
    Abbiamo già visto che la composizione chimica di ciascun componente della famiglia zama determina un comportamento differente a seconda delle percentuali di metalli in essa presenti (per saperne di più vedi anche: Le caratteristiche chimico fisiche della zama).
    Ecco di seguito un breve schema riassuntivo su come le proprietà meccaniche variano da lega a lega.
  • Tempo di invecchiamento
    I valori meccanici vengono calcolati in un arco temporale che va dalle 5 alle 8 settimane dopo la pressofusione.
    In questo arco di tempo possono subire alcune variazioni, che avverranno più lentamente a temperatura ambiente o in maniera più rapida a temperature elevate.
    Ecco alcuni grafici di esempio, che ben evidenziano visivamente le variazioni meccaniche alle quali vanno incontro i diversi tipi di leghe:
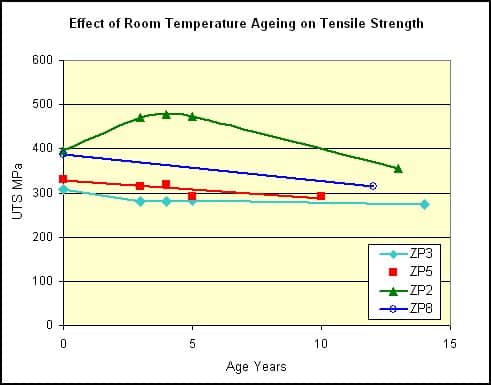
Effetto dell’invecchiamento a Temperature Ambiente sulla Resistenza a Trazione

Condizioni di misurazione:Lo 70 mm; velocità di test 10 mm/min; spessore del provino 1,5 mm.

(Credits: diecasting.zinc.org.)
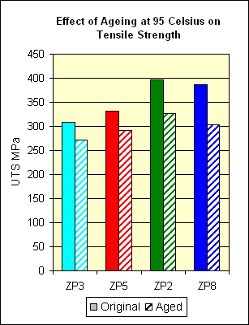
Effetto dell’invecchiamento a 95 °C sulla Resistenza a Trazione

Condizioni di misurazione:Lo 70 mm; velocità di test 10 mm/min; spessore del provino 1,5 mm.

(Credits: diecasting.zinc.org.)

Da qui si evince che un ruolo importante per la misurazione è dato anche dalle :

  • Condizioni di temperatura
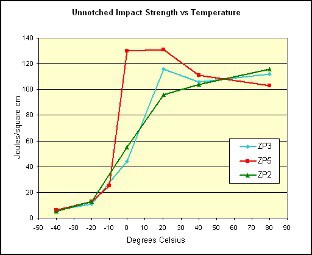
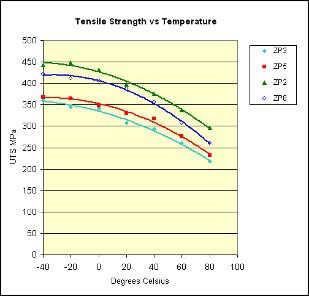
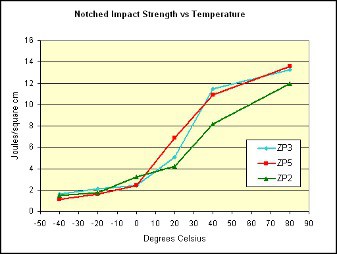
    Anche la temperatura può influenzare le proprietà meccaniche delle leghe di zinco: uno stesso componente presenterà dei valori differenti, se misurati a 80°C o a temperatura ambiente, piuttosto che a -40°C.
    Per fare un esempio, ti riporto una tabella con dei test effettuati ad intervalli compresi tra i -40°C e gli 80°C in termini di resistenza a trazione e resilienza. 

Temperatura °C

ZP3

ZP5

ZP2

ZP8

80

218

232

296

260

60

260

277

338

308

40

293

317

376

356

20

308

331

397

387

0

340

347

431

406

-20

345

365

449

412

-40

360

368

443

422

Resistenza a trazione (MPa) in funzione della temperatura di test (°C).

Le condizioni di misurazione sono: uno spessore di 1,5 mm; invecchiamento di 8 settimane; Lo 70 mm; velocità di test 10 mm/min; provino raffreddato in aria.

(Credits: diecasting.zinc.org.)

Qui di seguito ti riporto la rappresentazione grafica di queste misurazioni:
Resilienza senza intaglio in funzione della temperatura.

Condizioni di misurazione: barra squadrata di 6,35 mm senza intaglio (0,40 cm2)

(Credits: diecasting.zinc.org

Resilienza con intaglio in funzione della temperatura

Condizioni di misurazione: barra squadrata di 6,35 mm con intaglio a V 2 mm 45°

(Credits: diecasting.zinc.org.)
  • Spessori delle pareti.
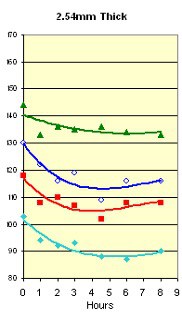
    Come già detto sopra, le pareti più sottili raffreddano più velocemente e questo ne determina una maggior durezza e resistenza.
    Anche in questo caso riporto alcuni grafici di esempio, per darti subito un’idea di come si comportano le leghe di zinco in funzione dello spessore.
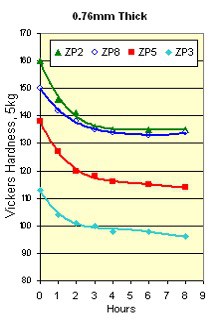
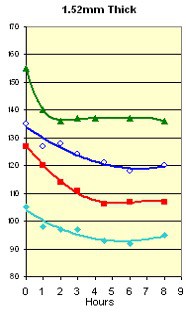
Durezza Vickers delle leghe elencate in funzione del tempo di invecchiamento a 100°C per tre diversi spessori. (Credits: diecasting.zinc.org.)

Tutte le misurazioni che ho riportato in questo post sono da considerarsi su campioni che hanno una porosità compresa tra l’1 e il 5%. 
(credits dei valori misurati negli studi: diecasting.zinc.org)

Si tratta di un valore indicativo che si utilizza per definire un campione “sano”, ovvero privo di cavità troppo grandi da rendere il materiale poco resistente.

Anche questo fattore, relativo alla porosità, è in realtà un aspetto critico che dev’essere attentamente valutato e monitorato dai progettisti e dagli stampatori di articoli pressofusi in zama. 

Un vero professionista saprà distinguere le aree importanti per la resistenza del componente sulle quali intervenire, garantendo la compattezza del pezzo.

Se stai cercando un produttore esperto e qualificato nella lavorazione della zama Contattami subito! Ti aiuterò a progettare e a dar vita al tuo componente, con una valutazione a 360°, di tutte le variabili che possono influenzare la resa finale

Chiamami ora 0121 342.599 o compila il modulo

Se stai per avviare una nuova produzione ecco 2 numeri che ti faranno risparmiare a lungo termine

Stai per avviare una nuova produzione e, come sempre, sai di dover partire dallo step più ostico ma importante: la definizione del budget.
Hai già un disegno bello pronto…e quindi cosa fai?
Per prima cosa, lo presenti al tuo fornitore di fiducia e gli domandi un preventivo, è ovvio.
Essendo una commessa su richiesta, sai già, probabilmente, che le spese di cui dovrai tener conto comprendono:

i costi in fase di preventivo;
i costi di attività: progettazione e lavorazione;
i costi di acquisto: materiali e lavorazioni esterne.

Tra tutte queste voci, quella che forse ti preoccupa di più è proprio la produzione di uno stampo.
In effetti, si tratta dell’importo più elevato, che fa spaventare la maggior parte dei committenti.

Perché produrre uno stampo è tanto costoso?

Quando si va a creare un nuovo stampo, subentrano tutta una serie di fattori che influenzano la realizzazione.

(Ti consiglio di leggere a proposito anche “Come evitare le insidie nascoste dietro alla creazione di uno stampo per i tuoi componenti di zama”)

Sto parlando in particolare di:

Costi di progettazione


Sono i costi legati al lavoro del personale dell’ufficio tecnico e dell’ufficio commerciale.

Di solito, si calcolano moltiplicando le ore dedicate alla commessa per la tariffa oraria delle persone che seguono il progetto.

Costi di ammortamento dei macchinari e delle strumentazioni


Si tratta delle spese legate all’utilizzo e all’usura della strumentazione necessaria per l’intera produzione.
Oltre ai costi di manutenzione delle macchine stesse.

Costi dei materiali di consumo diretto

È l’importo destinato all’acquisto di tutti i materiali necessari per quella particolare commessa (ad esempio: acciaio per produrre lo stampo) ed i materiali consumabili (utensileria, lubrificanti, ecc.).

Costi di lavorazione


In questo caso si devono calcolare le ore impiegate dal personale per la creazione dello stampo. 
Tieni presente che i professionisti coinvolti nel processo sono diversi, poiché le fasi di lavorazione di uno stampo possono essere molte e, in alcuni casi, complesse.
Eccole riassunte in modo schematico:

  1. Progettazione in 3 D con l’ausilio del modellatore solido CAD. 
  2. Fase di rielaborazione dei modelli tridimensionali e del progetto su carta: studio ed ottimizzazione del progetto tramite il nostro sistema unico ZINCode
  3. Divisione delle figure e loro disposizione nello stampo.
  4. Progettazione dello stampo completo, compresa la scelta del portastampo, posizionamento degli espulsori e dei carrelli se necessari, ingegnerizzazione dei circuiti di raffreddamento, ecc.
  5. Creazione di tutta la documentazione necessaria per le fasi successive, ovvero tavole 2D dei singoli componenti e distinta base necessaria alla pianificazione e monitoraggio delle lavorazioni successive.
  6. Calcolo dei percorsi utensili di fresatura: scelta delle procedure ed utensili da utilizzare, calcolo vero e proprio ed ottimizzazione dello stesso; fase di post-processo.
  7. Fresatura CNC, che consiste nella vera e propria produzione dei componenti che serviranno poi per comporre lo stampo.
  8. Fresatura dei portastampi, che servono per contenere le matrici dello stampo stesso.
  9. Trattamenti termici, necessari per aumentare la durezza del materiale delle parti stampanti, incrementandone la longevità.
  10. Rettifica, che consiste nell’asportazione del materiale in sovrametallo dai pezzi in modo minuzioso. Si tratta, infatti, di un’operazione di finitura con precisione centesimale.
  11. Elettroerosione a filo, utilizzata per creare profili e sagome tanto articolati, permettendo di innalzare di molto la complessità dello stampo.
  12. Fresatura elettrodi. Nella costruzione di uno stampo gran parte delle ore lavoro sono dedicate alla progettazione e fresatura degli elettrodi. Si tratta di utensili che vengono utilizzati nelle successive fasi di incisione con l’elettroerosione a tuffo.
  13. Incisione delle figure: mediante l’elettroerosione a tuffo si ottiene un’incisione al negativo perfettamente fedele all’elettrodo utilizzato. Si viene a creare, quindi, la cavità che poi verrà riempita dal materiale fuso durante la fase di stampaggio.
  14. Assembramento dei componenti ed aggiustaggio: si testano cioè le chiusure, si lucidano le figure, si fanno eventuali aggiustamenti e ritocchi ai componenti e in più si verificano anche tutti gli scorrimenti.
  15. Prova stampo: è la fase in cui lo stampo viene montato in macchina per la prima volta. Comprende un mini-rodaggio, per far assestare i componenti, più la vera e propria prova (circa 50 stampate, da accordare col cliente). 
  16. Collaudo campioni: consiste in una serie di procedure per validare i pezzi. Questi vengono misurati in tutte le loro dimensioni e si verifica che siano conformi al disegno.
  17. Terminati i rilievi si procede con la preparazione e imballaggio dei campioni da consegnare al cliente per l’approvazione. 
  18. Prima di avviare la produzione, se necessarie, saranno fatte le messe a punto ed eventualmente anche una seconda prova stampo.

Costi delle lavorazioni esterne


Se vengono coinvolti dei terzisti, per delle lavorazioni extra non eseguibili internamente, bisogna metter in conto anche le fatture rilasciate da questi. 

Costi indiretti


Si tratta di tutte quelle spese, che non ti vengono in mente subito ma che alla fine vanno ad influire sull’intero preventivo.
Sono costi indiretti ad esempio l’affitto del locale, le spese di amministrazione, le fatture delle consulenze, la sicurezza, la gestione del sistema qualità, le imposte locali, ecc.

Tutto ciò può farti comprendere solo una cosa: più pezzi produrrai all’anno, meno ti costerà in proporzione.

Da questo si può dedurre che i fattori utili per configurare correttamente lo stampo e, di conseguenza, diminuire il costo del tuo singolo pezzo sono essenzialmente 2:

  1. La produzione totale annua dei componenti
  2. La durata in anni del progetto, ovvero da quando viene immesso sul mercato a quando viene sostituito da quello successivo.

Perché sono proprio questi 2 numeri ad influenzare così tanto la tua produzione?

Più di tutto, servono per dimensionare lo stampo e quindi stabilire quante impronte sono necessarie per avvicinarsi al budget richiesto. E determinano, di conseguenza, anche il tipo di pressa necessaria, con i relativi dati di produzione e costi orari.

Inoltre, a seconda di quanto dovrà durare lo stampo, ci saranno tutta una serie di attenzioni che andranno adottate di conseguenza. 
E che costano.

Uno stampo destinato a durare poco, infatti, può essere anche semplificato, se il budget lo richiede.

Se invece lo si vuol far durare anche un paio di decenni, bisogna scegliere dei materiali più resistenti e longevi, oltre a tutta una serie di accorgimenti costruttivi più raffinati. 

Infatti, dovendo produrre molto, questo stampo necessiterà di una costante manutenzione. E per far si che questa risulti più facile possibile, alcune parti andranno costruite in modo tale da poterle sostituirle con facilità.

Ovviamente manutenzione e ricambi vanno pagati…
e tutto questo influenza l’importo finale.

Facciamo un esempio, per comprendere meglio.

Molti clienti non stimano esattamente il numero di pezzi da produrre, né tanto meno si chiedono a priori, nello specifico, quanto durerà questo loro progetto.

Come Andrea, che l’altro giorno è venuto da me dicendomi:

Alberto, ho per le mani un disegno che è una bomba, così per qualche anno sono a posto.
Fammi un buon preventivo, considerando che ti darò lavoro per i prossimi 10 anni almeno, e preparami uno stampo a 4 impronte”.

La richiesta di uno stampo a più impronte viene fatta con lo scopo di risparmiare sulla manodopera e sulle tempistiche di lavorazione in produzione.

Devi capire, però, che uno stampo del genere è più costoso ed impegnativo da realizzare rispetto ad uno con meno impronte.

Quindi, se pensi che valga la pena investire all’inizio per poi recuperare sulle commissioni successive, si tratta di un’ottima scelta.

Altrimenti il rischio è quello di commettere un grosso errore e di spendere molti più soldi del necessario.

Se vuoi capire meglio di cosa sto parlando leggi anche il mio articolo dedicato agli stampi multi…

I 5 “succhiasoldi” che minacciano le tue forniture in serie (e come combatterli)

Ogni volta che inizi a progettare un nuovo componente o commissioni una fornitura in serie di particolari necessari per la tua produzione, puoi rischiare di pagarli a caro prezzo, regalando buona parte del fatturato. 

Quando invece potresti portare a casa un gran bel po’ di soldini in più.

A volte il pericolo è quello di precipitare in una vera e propria trappola trita-denaro, ovvero in un conto finale gonfiato all’eccesso da alcune “insidie nascoste”.

Io queste insidie le chiamo simpaticamente “i succhiasoldi”: si nutrono delle finanze aziendali senza dare nulla in cambio. 

I succhiasoldi sono molto subdoli: se non conosci alla perfezione tutto il processo produttivo che sta alla base della fornitura di componenti che hai richiesto, te li ritrovi alla fine dei conti senza accorgertene nemmeno.

Ma chi sono questi succhiasoldi ?


Andiamo a conoscerli uno per uno…

  • Il dispendio energetico che fa alzare la bolletta.
    Forse a questo non hai nemmeno mai pensato.
    Ma a seconda del processo produttivo che hai scelto e del tipo di materiali, i costi necessari per la lavorazione del materiale e per il funzionamento dei macchinari influenzano di brutto il prezzo finale.
    Forse per un singolo ciclo produttivo può sembrare irrisorio, ma se moltiplicato per migliaia e migliaia di componenti e per tutti i turni di lavoro delle macchine, il risultato potrebbe sorprenderti (e scoraggiarti).
  • I tempi morti che spaventano te e i tuoi clienti.
    Se il ciclo di produzione non è gestito da un vero professionista, le normali tempistiche potrebbero dilatarsi arrecando un grave danno alla tua produzione.
    Pensa a cosa succederebbe se i componenti che servono alla tua azienda ti venissero forniti con un paio di settimane di ritardo. Che figura faresti con il tuo cliente finale?Eppure un’errata progettazione del ciclo produttivo, un macchinario mal settato o un’usura della strumentazione potrebbero mandare a monte ore e ore di produzione. A tuo danno.
  • I pezzi prodotti senza forma definitiva.
    Taglio, saldatura, innesto di inserti, siglillature ed incollaggi: forse ne hai sempre sentito parlare e ormai per te fanno parte di un normale ciclo di produzione.
    Ma in realtà li potresti benissimo evitare. In fondo, quanto tempo e denaro vuoi ancora investire?


  • Le limitazioni che ingabbiano il tuo design.
    Per poter ottenere un singolo componente, in alcuni casi i produttori consigliano di realizzare 3 pezzi distinti da assemblare successivamente. “Altrimenti non si può fare”.
    In pratica ti ritrovi a dover commissionare tre componenti separati – moltiplica pure per tre i costi – e ad aspettare i lunghi tempi dell’assemblaggio, per ritrovarti alla fine con un articolo solo. Sei sicuro che sia davvero l’unica alternativa?
  • Pagare a caro prezzo gli scarti (e la salute del nostro pianeta).
    Ogni processo di produzione ha degli scarti di materia prima che tu hai pagato. Si tratta di soldi che vanno a finire direttamente in discarica.
    Per non parlare poi di alcuni cicli produttivi che liberano sostanze tossiche.
    E queste vanno gestite con accorgimenti particolari, che si sa, hanno un prezzo.
    E sai chi sostiene questi costi? Proprio tu, che sei il cliente.
    E un po’ anche noi, diciamolo, perché ad inquinare il nostro pianeta ci si rimette un po’ tutti…sempre.
    Ecco qua la triste realtà degli instancabili succhiasoldi.
    Loro sì che lavorano a turni costanti, senza ferie o giornate di riposo.
    Li trovi nei reparti di produzione a tutte le ore e a fine giornata ti presentano il conto.

Come possiamo eliminare i succhiasoldi una volta per tutte?


L’unica soluzione è produrre i tuoi componenti con un materiale immune a questi parassiti, che faccia da scudo al tuo preventivo proteggendolo dagli assalti “divora-finanze”.

E questo materiale è: la zama!

Che cos’è la zama?


La zama è una
famiglia di leghe a base di zinco che viene lavorata mediante un ciclo di pressofusione a camera calda. (Scopri di più nel post: “Cos’è la zama?”)

Ovviamente per ottenere il meglio da questo processo produttivo sono necessarie tutta una serie di tecnologie e di personale altamente qualificato, in grado di portarti il miglior risultato possibile per la tua produzione di componenti.

Forse, arrivati a questo punto, ti starai domandando: 

Come può la zama aiutarmi contro i succhiasoldi?


Puoi sfruttare
le sue caratteristiche, e tutti i vantaggi offerti dal metodo di lavorazione delle leghe di zinco. 
L’importante, però, è che l’intero processo venga affidato nelle mani di un vero e proprio specialista
Altrimenti le tue armi di difesa potrebbero non funzionare affatto (o addirittura peggiorare le cose). Puoi approfondire il discorso leggendo: Perché rivolgersi ad uno specialista della zama

Conosci già la zama e stai cercando un fornitore specializzato nella sua lavorazione? Scopri cosa posso fare…